Сварочная проволока много «брызжет»
Разбрызгивание является физическим свойством сварки проволокой и полностью от него избавиться практически невозможно, особенно при использовании углекислоты в качестве защитного газа.
Для минимизации разбрызгивания следует использовать сварочные смеси на основе аргона, где содержание аргона не менее 75 %.
При сварке на конкретном режиме, если величина разбрызгивания не устраивает необходимо:
— повысить напряжение на дуге;
— снизить линейную скорость сварки;
— уменьшить вылет проволоки из сопла;
— снизить угол наклона сопла по отношению к поверхности металла (15° max);
— проверить и при необходимости заменить наконечник;
— минимизировать загрязнения на свариваемом металле и проволоке (зачистка металла и фильтр на проволоку);
— проверить рекомендуемую полярность тока.
Критично важными являются напряжение на дуге и скорость сварки.
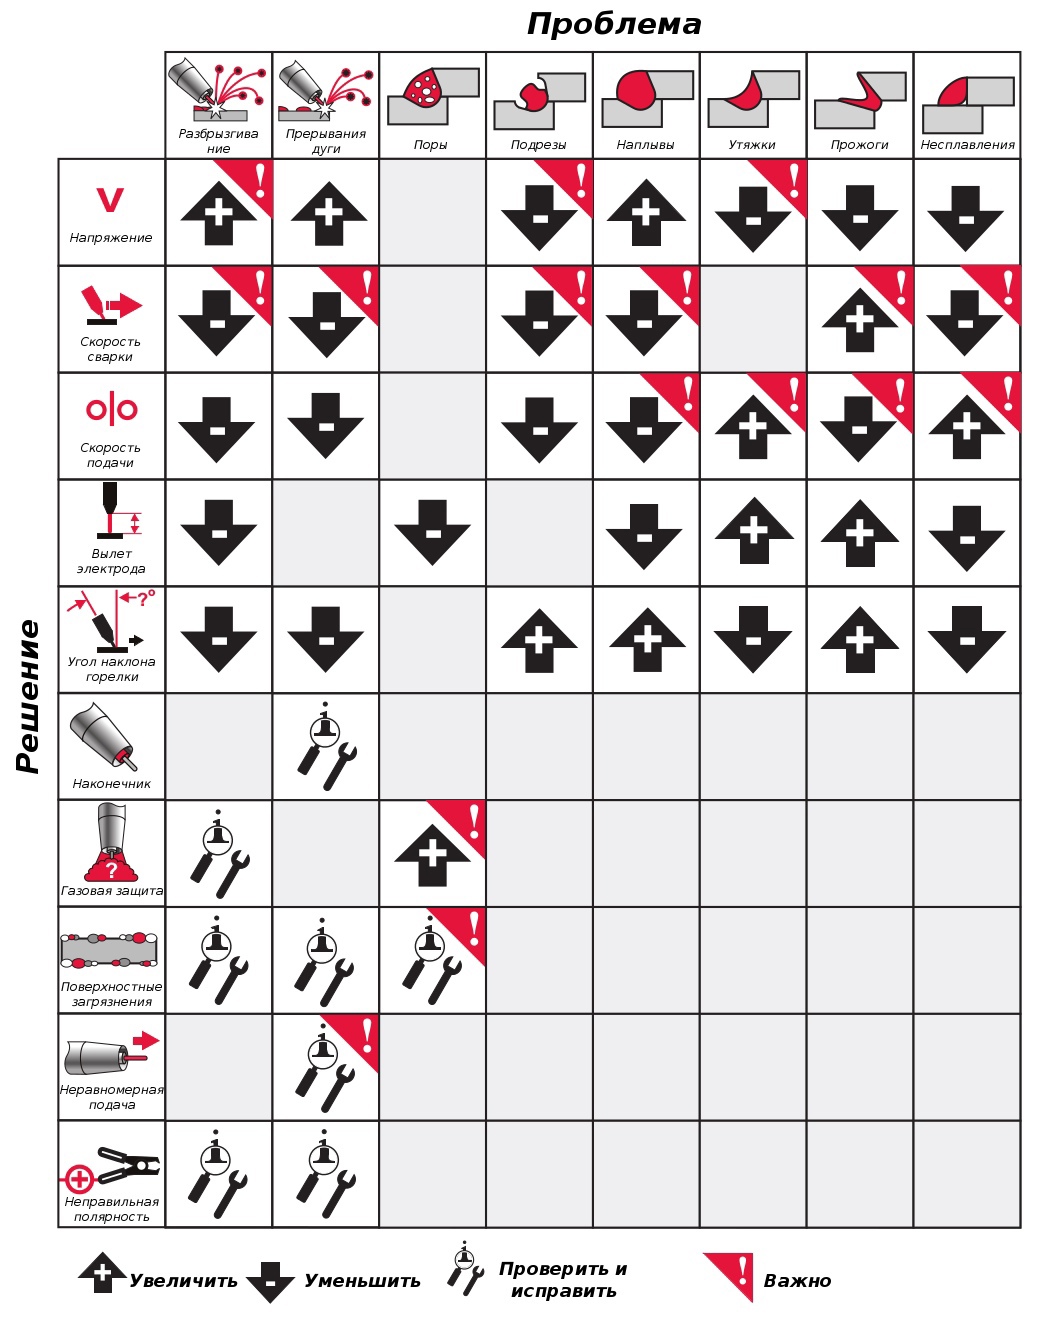
В качестве шпаргалки по решению часто встречаемых проблем очень удобно использовать данную таблицу.
Для минимизации разбрызгивания следует использовать сварочные смеси на основе аргона, где содержание аргона не менее 75 %.
При сварке на конкретном режиме, если величина разбрызгивания не устраивает необходимо:
— повысить напряжение на дуге;
— снизить линейную скорость сварки;
— уменьшить вылет проволоки из сопла;
— снизить угол наклона сопла по отношению к поверхности металла (15° max);
— проверить и при необходимости заменить наконечник;
— минимизировать загрязнения на свариваемом металле и проволоке (зачистка металла и фильтр на проволоку);
— проверить рекомендуемую полярность тока.
Критично важными являются напряжение на дуге и скорость сварки.
В качестве шпаргалки по решению часто встречаемых проблем очень удобно использовать данную таблицу.